Engaste frente a soldadura ultrasónica para terminaciones de cables de carga de vehículos eléctricos
Oct 12, 2026
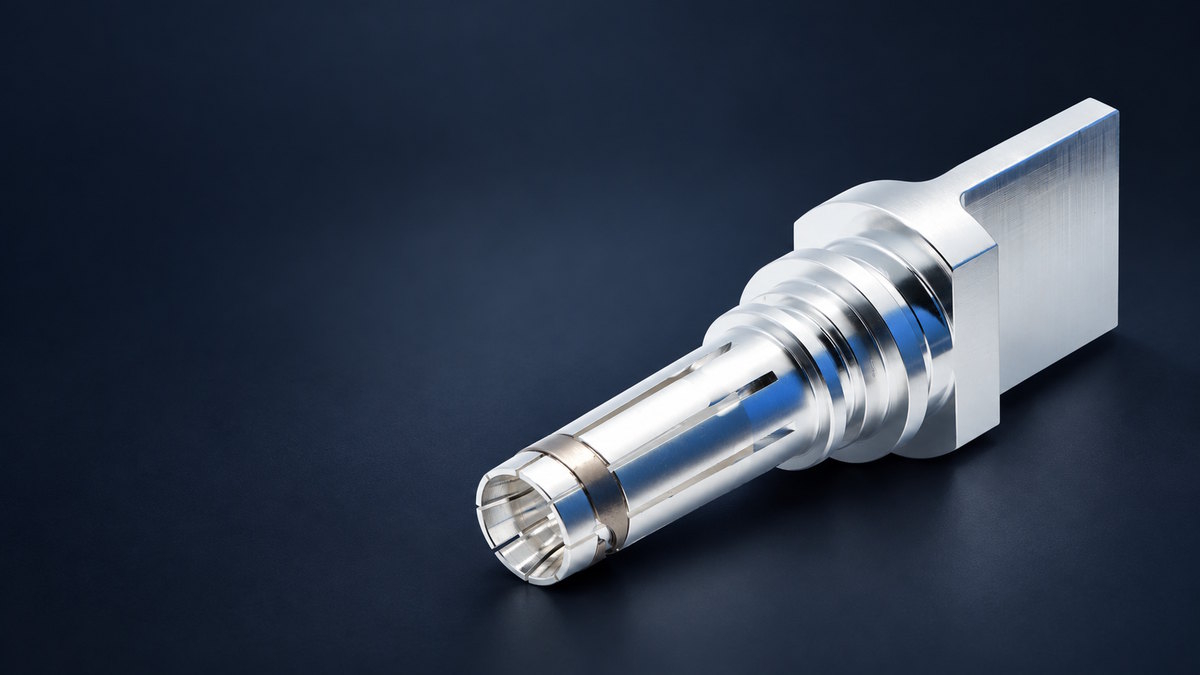
La conexión entre el cable de carga y su contacto de alimentación forma parte del circuito eléctrico. Si la unión genera resistencia, puede producirse calor localizado. Si carece de resistencia mecánica, también puede volverse inestable durante su uso. Tanto el engaste como la soldadura ultrasónica de metales se utilizan para las conexiones de cable a contacto. El método adecuado depende del diseño del contacto, la construcción del conductor, el espacio disponible y la forma en que se puede controlar y verificar el proceso. Este artículo describe la conexión entre el conductor del cable y la parte posterior del contacto. No aborda la interfaz de acoplamiento entre el conector de carga y la entrada del vehículo. Engaste: Compresión alrededor del conductorEn una terminación por crimpado, una herramienta comprime el barril de crimpado del contacto alrededor del conductor. La unión debe proporcionar continuidad eléctrica a la vez que sujeta el conductor de forma segura. Es necesario que el contacto y el conductor coincidan, y que el proceso de engaste esté controlado. Entre los factores relevantes se incluyen la sección transversal del conductor y la construcción del hilo, las dimensiones del barril, la selección de la matriz, la altura del engaste, la posición del cable y el estado del hilo. Un engaste insuficientemente comprimido o mal ajustado puede no sujetar el conductor de forma segura. Una compresión excesiva puede dañar los hilos o deformar el contacto. El aspecto del engaste por sí solo no indica si cumple con los requisitos eléctricos y mecánicos. Soldadura ultrasónica: una unión en estado sólidoLa soldadura ultrasónica de metales une el conductor a una superficie de contacto compatible mediante presión y vibración mecánica de alta frecuencia. Este proceso no utiliza soldadura ni material de relleno. Requiere una zona de soldadura adecuada y un soporte que mantenga las piezas en posición. El material del conductor y la disposición de los hilos, la geometría de contacto, la zona de soldadura, el diseño de la fijación y los parámetros del proceso influyen en el resultado. El proceso de soldadura requiere un rango de operación definido, con controles adaptados al diseño de la junta. Lo que requieren los dos métodosConsideraciónEngasteSoldadura ultrasónicaFormación conjuntaEl barril de contacto se comprime alrededor del conductor.La presión y la vibración forman una unión metálica de estado sólido.Geometría de contactoUn barril diseñado para deformarse alrededor del conductor.Una superficie de soldadura adecuada y acceso para la herramienta y el accesorio.Controles de procesoMatriz, altura de engaste, fuerza, posición del conductor, estado del hiloEnergía, presión, vibración, tiempo, posicionamiento, estado de la fijaciónPosibles comprobacionesDimensiones, inspección visual, sección transversal, fuerza de tracciónRegistros de proceso, inspección visual, sección transversal, fuerza de tracción Consideremos dos diseños de contactos. Uno tiene un barril de crimpado cerrado dimensionado para un conductor específico; sus controles de proceso pueden incluir la coincidencia de alambre y matriz, así como la verificación de la altura de crimpado. El otro tiene un área de terminación plana diseñada para soldadura ultrasónica, donde el área de soldadura, la posición del conductor y los parámetros de soldadura se convierten en controles clave. Estos diseños demuestran por qué la geometría de la unión determina la elección del proceso. Cualquiera de los dos métodos puede producir una conexión aceptable si el contacto, el conductor y el proceso son compatibles. El conjunto final aún debe cumplir con sus requisitos eléctricos y mecánicos. Resistencia y calor en la terminaciónLa resistencia en la unión conductor-contacto contribuye a la generación de calor cuando la corriente fluye a través de ella. Un contacto irregular dentro de la unión, hilos dañados o una geometría inadecuada pueden afectar la resistencia. Por ejemplo, una resistencia conjunta de 0,1 mΩ en 300 A se disiparía 9 WBasado en P=I²RP=I²R. Este es un cálculo ilustrativo, no el resultado de una prueba de producto. Describe la potencia eléctrica disipada en la resistencia supuesta; no predice el aumento de temperatura. La temperatura real depende del conjunto completo y de cómo se distribuye el calor a través de él. Una baja resistencia inicial tampoco garantiza el rendimiento a largo plazo. El conector ensamblado debe probarse en condiciones propias de su uso previsto, con métodos de medición consistentes y puntos de prueba definidos. Elección de un método para el diseño de contactosComience con la geometría posterior del contacto y el conductor del cable. El proceso elegido debe ser adecuado al tamaño y la estructura de los hilos del conductor, ajustarse al espacio de montaje disponible y ser compatible con la forma en que se ensambla el conector. El volumen de producción y el control del proceso también son importantes. El engaste y la soldadura ultrasónica utilizan herramientas y controles de proceso diferentes. El método debe ser repetible para el proceso de producción previsto. La corriente nominal es un factor importante en la aplicación, pero no determina por sí sola el método de terminación. Es necesario considerar conjuntamente los requisitos de contacto, conductor, ensamblaje y térmicos. Verificación de la junta terminadaEntre las posibles comprobaciones se incluyen la inspección visual y dimensional, la evaluación de la altura del engaste o del área de soldadura, la inspección de la sección transversal, las pruebas de fuerza de tracción, la medición de la resistencia y las pruebas de aumento de temperatura. La combinación adecuada depende del diseño de la unión y del plan de validación. Estas pruebas responden a preguntas distintas. Una unión puede cumplir con el requisito de fuerza de tracción, pero aun así necesitar pruebas separadas de resistencia y aumento de temperatura. La retención mecánica por sí sola no determina el rendimiento eléctrico. Para la validación de la producción, las pruebas pueden repetirse tras un periodo de envejecimiento o exposición ambiental adecuado. Deben definirse los límites de aceptación y las condiciones de prueba para el contacto y el conjunto de cables específicos; los resultados de un diseño no se aplican automáticamente a otro. Hacer coincidir la terminación con el contacto.Tanto el engaste como la soldadura ultrasónica son adecuados para la terminación de cables de carga de vehículos eléctricos. La geometría de contacto y la construcción del conductor determinan qué proceso se puede utilizar; las pruebas demuestran si la unión final cumple con los requisitos. Workersbee admite contactos de carga para vehículos eléctricos personalizados basados en un dibujo, una muestra o un conector existente. La geometría del contacto y los requisitos de conexión del conductor se pueden revisar como parte del proyecto. Ver Contactos del conector de carga de vehículos eléctricos.
LEER MÁS



 español